|
|
inviato il 7 Ottobre 2026 ore 21:42
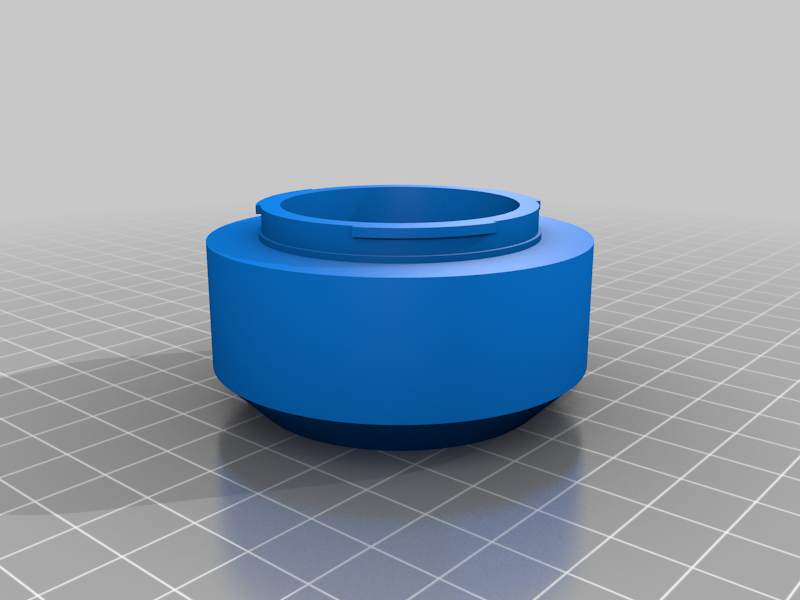
“ forse è meglio PA11 ... ma magari cambia poco. „ cambia pochissimo, meglio PA 12 rinforzato con fibre di carbonio, si alza il modulo elastico e ti rende + rigido il manicotto. poi le flange di precisione te le fai da solo se hai un tornio da banco e un trapano/fresatrice da banco.
Sulla stampa 3D con polveri metalliche certamente i costi salgono, non so se tela cavi con soli 100€ o poco più, in ogni modo devi poi rifinire e tornire il manufatto perchè anche in questo caso la precisione non è granché, e sempre nell'ordine dei decimi di mm.
|
|
|
inviato il 7 Ottobre 2026 ore 23:18
la stampa 3D non esegue filettature passo 1 efficaci semplicemente si stampa con sovramateriale e poi si filetta al tornio con un utensile specifico ben affilato, se i passi maschio/femmina impegnati nell'accoppiamento sono almeno 6 o 7 o più l'adattatore dovrebbe tenere. Sono fiducioso che dalla Cina faranno bene il loro lavoro ! in genere si impegnano.
Con la stampa 3D, nel mio caso, costruisco particolari di piedi antivibranti dove ho parti filettate M16x2, M16x1.5, ed M20 e M24. lascio il sovramateriale di 3/10 mm sulla stampa 3D e poi rifinisco con la filiera e il maschio, ottengo accoppiamenti perfetti rifiniti di utensile.
Quindi la procedura corretta è stampare 3D con la finitura migliore disponibile, lasciare sovramateriale dove serve e poi lavorare di utensile. la plastica si lavora benissimo con utensili HSS, punte di precisione, maschi e filiere, alesatori e svasatori.
Volendo togliere piccole imperfezioni e sbavature si può usare della tela abrasiva, prima media e poi fine, incollata su piccole legnetti piallati o stecchetti di ghiaccioli, si fanno piccole lime artigianali.
|
|
|
inviato il 7 Ottobre 2026 ore 23:24
grazie ... ma un maschio m39x1 nn ce l'ho!  devo cercare qualche attrezzista qui in zona ma nn saprei proprio da dove cominciare. |
|
|
inviato il 7 Ottobre 2026 ore 23:26
M39x1 si fa col tornio e con utensile a filettare per interni, sulla plastica si fa in 10 min.  niente filiera per questi diametri. |
|
|
inviato il 7 Ottobre 2026 ore 23:27
devo cercare un tornitore...
|
|
|
inviato il 7 Ottobre 2026 ore 23:27
esattamente. .
|
|
|
inviato il 8 Ottobre 2026 ore 15:20
puoi anche fare senza tornio. Stampi la superficie liscia e avviti direttamente in essa.
basta lasciare pochi decimi in eccesso (dipende dalla precisione e dall'accuratezza della stampa, quindi non posso indicarti un valore preciso) e potresti aver risolto.
Una prova costa praticamente niente
|
|
|
inviato il 8 Ottobre 2026 ore 15:31
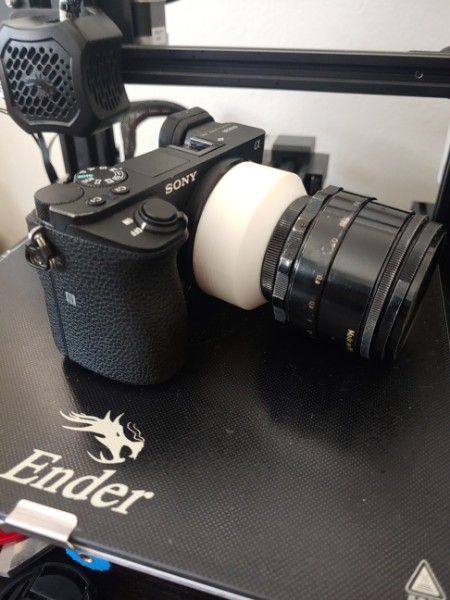
@Luinge ... cioè la filettatura ad esempio M42 dell'obbiettivo fa da maschio e filetta il bocchettone stampato in 3d.
Ho dei dubbi più che altro per il materiale che ho scelto (nylon PA11). Sicuramente potrebbe andar bene come soluzione su materiali plastici più morbidi
|
|
|
inviato il 8 Ottobre 2026 ore 17:27
si, puoi farlo.
o meglio, proverei con un obiettivo di poco pregio per sperimentare.
Io senza problemi faccio così (NON per gli obiettivi, specifico!!!  ). la tenuta su un diametro di 42 mm è buona, ed è equivalente a quella del pezzo tornito (anzi potenzialmente meglio, visto che non subisce una lavorazione precedente).
Il nylon 11, come il 12, non è un polimero tecnico ad alte prestazioni (PEEK, PPS tanto per fare nomi) e ci sono poliammidi più prestazionali (nylon 6 e, ancora di più, 66). Ha una Tg poco oltre 40°C, ma una volta assorbita umidità (il nylon è igroscopico e può assorbire acqua anche per 10% del suo peso in alcuni casi) scende e anche tanto, anche al di sotto della T ambiente. Di conseguenza, la sua "cedevolezza" a T ambiente è paragonabile al PP isotattico (il normale PP usato per contenitori, per esempio).
Per darti una idea, il PETG ha caratteristiche meccaniche simili ma la sua Tg non scende in ambiente domestico (= assorbendo umidità). ed è il materiale che uso io per piccoli pezzi meccanici
|
|
|
inviato il 10 Ottobre 2026 ore 12:29
“ la stampa 3D non esegue filettature passo 1 efficaci semplicemente si stampa con sovramateriale e poi si filetta al tornio „
@Cirillo Donelli
Ultimamente ho ricominciato a stampare anche in sla pezzi complessi (con filettature positive e negative) con una resina elastica ma molto resistente; usandola su pezzi pieni si ottiene un buon risultato.
Ho stampato i pezzi per montare 100 attrezzi che ho creato e disegnato su commissione, ed è la prima volta che uso la resina Per questo tipo di lavori. È passato una settimana e nessuno mi ha detto che ha avuto problemi
Lo scrivo perché fino ad un anno fa avrei usato una fdm con camera chiusa ma adesso fin tanto che quello che devo stampare sta nella vasca non stampo più a filamento.
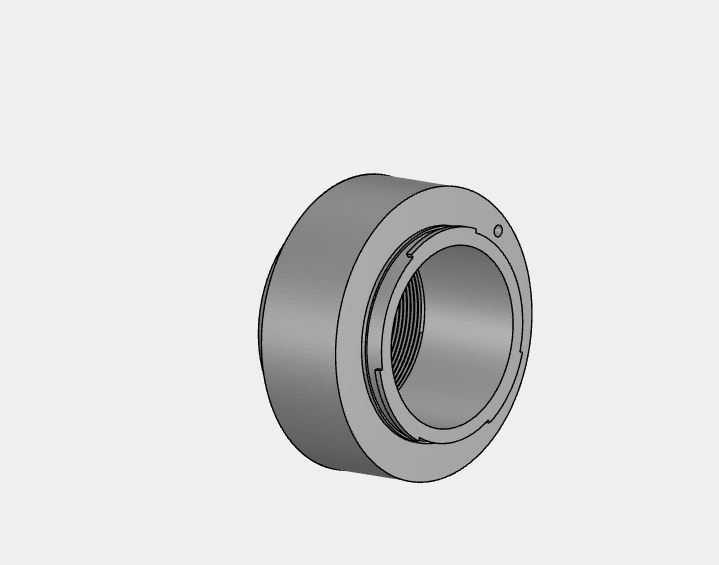
Nello specifico l’adattatore per la macchina fotografica Si può tranquillamente fare, lavorando eventualmente sulla parte piena per alleggerirla perché in resina sarebbe un po’ pesante
|
|
|
inviato il 10 Ottobre 2026 ore 13:20
“ Nello specifico l’adattatore per la macchina fotografica Si può tranquillamente fare, lavorando eventualmente sulla parte piena per alleggerirla perché in resina sarebbe un po’ pesante „
Buono a sapersi perchè quel sito è pieno di progetti e file free per adattatori e non solo ... tutta roba cmq attinente la fotografia
|
|
|
inviato il 10 Ottobre 2026 ore 18:04
Michelangelo . . .
Su filettature con passi da 2 mm in su anch'io preparo il file .step con la modellazione solida del profilo filetto intero, sul filetto femmina ho un gioco da -1/10 di mm, mentre sul filetto maschio aggiungo +2/10 di mm, poi rifinisco di filiera anche a mano o sul tornio, ottengo filettature molto lisce e precise perché l'utensile calibra geometricamente il profilo e toglie quel quel po' di sovramateriale in eccesso, questo è il mio metodo con stampa MJF che definisco conservativo, poi volendo si possono stampare filettature 3D senza lavorazioni successive con gioco di accoppiamento preimpostato a livello di modellazione ma ovviamente non saranno molto precise e scorrevoli anche se funzioneranno. Tutto dipende anche dall'impiego finale.
Sui filetti a passo fine nutro i mie dubbi ma i risultati dipendono anche dalle resine e dal metodo di stampa e se la resina è elastica probabilmente c'è un adattamento ma non la precisione.
su altri tipi accoppiamenti piani e cilindrici o conici che non hanno esigenze di precisione in genere calcolo il ritiro e le tolleranze di stampa e non faccio nessuna lavorazione aggiuntiva.
“ Nello specifico l’adattatore per la macchina fotografica Si può tranquillamente fare, lavorando eventualmente sulla parte piena per alleggerirla perché in resina sarebbe un po’ pesante „ . . . si, in effetti con la stampa 3D le parti eccessivamente piene vanno parzialmente svuotate per non superare certi spessori onde evitare il ritiro termico del materiale in stampa e avere superfici che si sconcano o massa eccesiva. basterebbe farlo sul modello 3D dell'adattatore con un modellatore cad e mandarlo in stampa già modificato.
|
Che cosa ne pensi di questo argomento?
Vuoi dire la tua? Per partecipare alla discussione iscriviti a JuzaPhoto, è semplice e gratuito!
Non solo: iscrivendoti potrai creare una tua pagina personale, pubblicare foto, ricevere commenti e sfruttare tutte le funzionalità di JuzaPhoto.
Con oltre 263000 iscritti, c'è spazio per tutti, dal principiante al professionista. |

Metti la tua pubblicità su JuzaPhoto (info) |

 JuzaPhoto contiene link affiliati Amazon ed Ebay e riceve una commissione in caso di acquisto attraverso link affiliati.